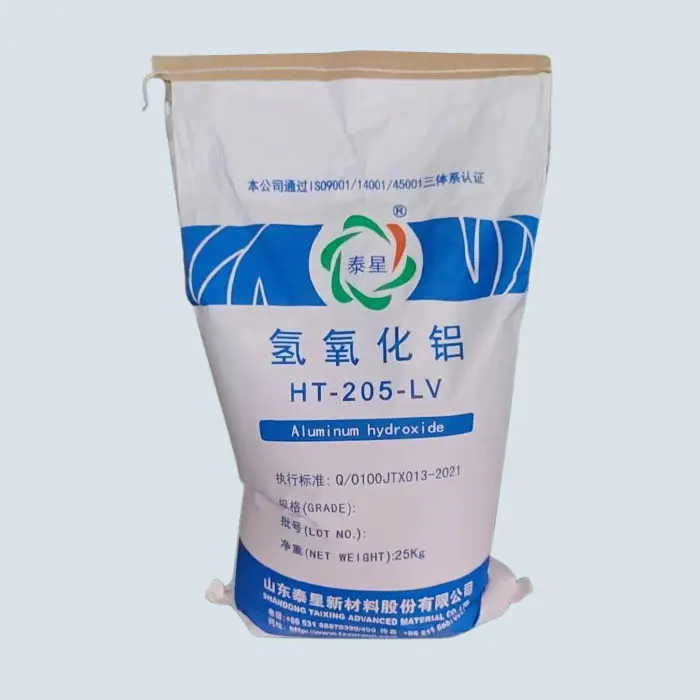
На мировом технологическом пути безгалогенных огнезащитных, малодымных и нетоксичных, а также изоляционных наполнителей из эпоксидной смолы гидроксид алюминия (ATH) стал предпочтительным неорганическим огнезащитным наполнителем в электронной герметизации, литье, плакированных медью ламинатах, композиционных материалах, изоляционных компонентах и других областях благодаря своим комплексным преимуществам, заключающимся в контролируемой стоимости, огнестойкости и дымоподавлении, электрической изоляции и удобстве обработки. Самый распространенный основной вопрос, который задают глобальные компании по производству материалов при разработке формул: каково максимальное количествогидроксид алюминиячто можно добавлять в системы эпоксидных смол?
В условиях промышленного производства, обеспечивающих нормальное смешивание, пеногашение, заливку/литье/формование, не растрескивающихся и не отслаивающихся после отверждения, а также отвечающих стандартам механических и изоляционных характеристик:
1. Обычный немодифицированный гидроксид алюминия: максимальное практическое количество добавки составляет 50%-65% масс. (массовая доля);
2. Силан/титанатная модификация + гидроксид алюминия с сортировкой по размеру частиц: практическое максимальное количество добавления может достигать 70% -82% масс.;
3. Лабораторная система экстремальной оптимизации: теоретический верхний предел может приближаться к 85% масс., но он применим только к специальным процессам и не имеет стабильности для крупномасштабного производства.
Проще говоря: обычная формула ≤ 65%; Модифицированная и оптимизированная формула 70%-82%; Крайняя формула не превышает 85%. Это всемирно признанный безопасный, стабильный и массово производимый предел добавления для эпоксидных систем гидроксида алюминия.
Чем больше добавлено гидроксида алюминия, тем лучше. Нарушение верхнего предела напрямую приведет к выходу системы из строя, сбою обработки и падению производительности. Четыре основных ограничения в совокупности определяют «красную линию максимальной аддитивности».
1. Ограничение вязкости: абсолютный верхний предел текучести обработки.
Эпоксидная смола сама по себе имеет определенную базовую вязкость, и, поскольку она является неорганическим порошком, чем выше количество добавленного гидроксида алюминия, тем вязкость системы увеличивается экспоненциально.
-Более 65%: система становится вязкой, ее трудно перемешивать, пузырьки не могут быть удалены;
-Более 75%: потеря способности к самовыравниванию, заливке и отливке, неспособность адаптироваться к автоматическому дозированию, вакуумной герметизации и формованию форм;
-Более 82%: смола не может полностью смочить поверхность наполнителя, что приводит к «агломерации сухого порошка и сухой агломерации», полностью теряя технологичность.
Вязкость является первым пороговым значением, определяющим максимальное количество добавляемого вещества, а также основным контрольным показателем массового производства в мировой индустрии электроники, электротехники и композитных материалов.
2. Ограничения механических характеристик: баланс между прочностью и ударной вязкостью.
Гидроксид алюминияпредставляет собой жесткую неорганическую частицу, и чрезмерное добавление может повредить сшитую сетку эпоксидной смолы, что приведет к:
-Ударная вязкость и удлинение при разрыве значительно снизились, что сделало материал хрупким и склонным к растрескиванию;
-Снижается прочность сцепления, а прочность сцепления с подложкой и компонентами оказывается недостаточной;
-Несоответствие коэффициента теплового расширения при термическом ударе, что приводит к короблению и отслоению.
Оптимальная точка баланса для промышленности: при условии соответствия огнестойкости UL94 V-0 количество добавок должно контролироваться на уровне 55–70 %, что позволяет сбалансировать огнестойкость, прочность, ударную вязкость и стабильность размеров.
3. Ограничение совместимости интерфейса: основная логика дисперсии и смачивания
Немодифицированный гидроксид алюминия имеет на поверхности несколько гидроксильных групп, сильную полярность и плохую совместимость с эпоксидной смолой. При высоких добавках он склонен к:
-образуют вторичное воссоединение, приводящее к внутренним дефектам;
-Сила связи между наполнителем и поверхностью смолы слабая, и напряжение концентрируется;
- Снижаются изоляционные характеристики и сопротивление напряжению отвержденного материала.
Путем модификации силановыми связующими и нанесения супердиспергаторов можно значительно улучшить межфазную совместимость, увеличив максимальное количество добавки с 65% до 70%-82%.
4. Ограничения процесса: различия в верхнем пределе добавления для разных процессов формования.
Максимальное количество добавок для разных процессов с одной и той же формулой совершенно разное, что представляет собой принцип адаптации процесса, который необходимо соблюдать для глобального массового производства:
-Вакуумная герметизация/электронная инфузия: высокие требования к текучести, верхний предел 60%-70%;
-Отливка в пресс-форме/электрические компоненты: можно нагревать для уменьшения вязкости, верхний предел составляет 70–78%;
- Формованные/массовые пластмассы (BMC/DMC): формование с высоким сдвигом, верхний предел 75–82%;
-Тонкослойный клей/связующее вещество: требуется низкая вязкость и высокая инфильтрация, верхний предел составляет 40–55%.
Учитывая спрос на высокую огнестойкость, высокое значение CTI, высокую изоляцию и низкую стоимость на мировом рынке высококачественных материалов, можно использовать четыре основных технологических средства для безопасного увеличения количества добавляемого гидроксида алюминия при сохранении стабильности системы.
1. Модификация поверхности наполнителей: в основе лежит разработка интерфейса.
Покрытие гидроксида алюминия in situ с использованием силанового связующего агента (KH550/KH560/KH570), титаната, алюмината и сверхразветвленного полимера:
-Уменьшить полярность поверхности и уменьшить силы водородных связей между частицами;
-Улучшение совместимости и смачиваемости с эпоксидной матрицей;
-Уменьшите агломерацию и уменьшите увеличение вязкости в условиях высокого наполнения.
После модификации вязкость может быть снижена на 30–60% при том же количестве добавления, и окно высокого наполнения может быть открыто напрямую.
2. Сортировка частиц по разным размерам: плотная упаковка снижает потребность в смоле.
Следуя теории плотной упаковки, используется комбинация частиц крупного, среднего и малого размера (например, 40 мкм+8 мкм+1,5 мкм):
-Заполните зазоры между крупными частицами мелкими частицами, чтобы уменьшить пористость;
-Уменьшите количество смолы и улучшите текучесть при том же содержании твердого вещества;
-Достичь большего количества добавляемого, более низкой вязкости и более высокой плотности.
Оптимизация сортировки — наиболее экономичное и эффективное решение по увеличению количества добавок.
3. Компаунд эпоксидной системы низкой вязкости: снижение вязкости матрицы.
-Выберите низкомолекулярную эпоксидную смолу, циклоалифатическую эпоксидную смолу и алифатическую эпоксидную смолу;
-Комплексный активный разбавитель (не содержит летучих органических соединений, участвует в отверждении, не мигрирует);
-В сочетании с отвердителями низкой вязкости (полиэфирамин, модифицированный ангидрид).
Чем ниже вязкость матрицы, тем сильнее способность усваивать гидроксид алюминия, а максимальное количество добавляемого вещества может быть увеличено на 8–15%.
4. Эффективные добавки и усиление процесса: двойная гарантия реологии и дисперсии.
-Добавление эффективных смачивающих и диспергирующих агентов: разрушение агломераций и снижение межфазного сопротивления;
- Точные реологические добавки: обеспечивают разжижение при сдвиге, статическую защиту от оседания и высокую текучесть во время строительства;
-Вакуумное высокоскоростное диспергирование/трехвалковое измельчение: обеспечивает полную деполимеризацию и равномерное диспергирование наполнителя, а также предотвращает агломерацию сухого порошка.
Основываясь на фактическом опыте сертификации и массового производства мировой электроники и электротехники, новой энергетики, железнодорожного транспорта и строительных композитных материалов, дайте наиболее практические рекомендации по увеличению количества:
1. Клей для заливки электронных материалов (источник питания/контроллер/датчик): 50%-65%, огнестойкий V-0, низкая вязкость, высокая изоляция;
2. Электрическое литье/изоляторы/компоненты переключателя: 65%-78%, высокий CTI, высокая огнестойкость, высокая механическая прочность;
3. Ламинат/изоляционная плита с медным покрытием: 55%-70%, низкий дым, высокая термостойкость, стабильность размеров;
4. Формованные детали BMC/DMC: 70%-82%, высокое наполнение, низкая стоимость, высокая формуемость;
5. Огнестойкий клей/герметик: 40–55 %, обеспечивающий баланс прочности склеивания и огнестойкости.
Когда предприятия слепо гонятся за высокими уровнями добавок для снижения затрат или улучшения огнестойкости, после превышения верхнего предела могут возникнуть необратимые проблемы:
-Вязкость взрывная, неспособна литься, пениться или образовываться;
-Растрескивание, коробление, высокая хрупкость и разрушение из-за холодного и горячего циклирования отвержденного материала;
-Имеется множество дефектов интерфейса, приводящих к значительному снижению характеристик изоляции и сопротивления напряжению;
-Оседание и расслоение наполнителей, плохая устойчивость при хранении;
-Низкая доходность, неспособность пройти глобальные сертификаты, такие как UL, IEC, RoHS и т. д.
Напоминание о безопасности: количествогидроксид алюминиядобавленное должно стремиться к балансу производительности, а не к экстремальным значениям.
Чтобы удовлетворить требования клиентов по всему миру в отношении защиты окружающей среды без содержания галогенов, высокой огнестойкости, высокой надежности и низкой стоимости, оптимальная формула соответствует следующим принципам:
1. Установите нижний предел в зависимости от уровня огнестойкости: UL94 V-0 обычно требует ≥ 50%;
2. Установите верхний предел в зависимости от технологии обработки: герметизация ≤ 70%, формование ≤ 82%;
3. Увеличение верхнего предела с измененной градацией: Модификация+градация может увеличить сумму добавления на 10%-15%;
4. Определите окончательный результат посредством тестирования производительности: все испытания на вязкость, ударную вязкость, адгезию, изоляцию и термоциклирование прошли успешно.
Максимальное количество гидроксида алюминия, добавляемого в эпоксидную смолу, является результатом совокупного воздействия материалов, рецептур, процессов и свойств. Практический верхний предел традиционной системы составляет 65%, в то время как модифицированная система оптимизации может стабильно достигать 70%-82%, при этом предельное теоретическое значение не превышает 85%.
Благодаря модификации поверхности, сортировке частиц по размеру, низкой вязкости матрицы, оптимизации добавок и усилению процесса можно достичь высокого наполнения, высокой огнестойкости и высокой изоляции без ущерба для технологичности и механических свойств, идеально адаптируясь к строгим стандартам и экологическим требованиям глобальной электроники, новой энергетики, электротехники, железнодорожного транспорта и других областей. Это основной технологический путь для предприятий по производству материалов, позволяющий повысить конкурентоспособность продукции и расширить международные рынки.